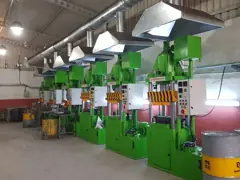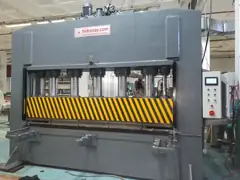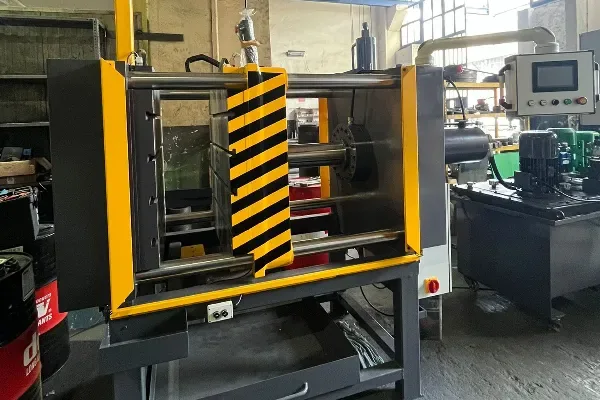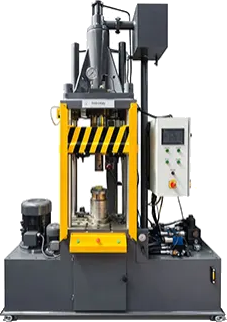
Outil et table
L’ouverture de la table, la hauteur de l’outil et le dispositif de centrage sont étudiés en fonction de la géométrie de la pièce.

Votre plan est vide.
Commencez par choisir une solution de presse.Découvrez nos solutions de presses hydrauliques pour donner à la tôle la forme dont votre production a besoin.

La vue 3D est un modèle représentatif de la forme de la famille de produits. Les dimensions techniques et l’équipement sont définis selon les exigences du projet.
Catalogue des modèles
Choisissez un modèle : le dessin technique et les valeurs s’adaptent à lui. Plus bas, tous les modèles côte à côte.
AHDP-100E-40 est une presse hydraulique d’emboutissage profond d’une force de 100 tonnes et d’une course de coulisseau de 550 mm. La surface d’outillage de 500 × 500 mm et l’ouverture maximale de 800 mm permettent de placer l’outil et la pièce. Le vérin serre-flan, d’une course de 250 mm, maintient la tôle pendant l’emboutissage pour éviter les plis. La vitesse d’approche de 150 mm/s réduit les déplacements à vide, tandis que la vitesse de travail de 30 mm/s assure un emboutissage contrôlé.
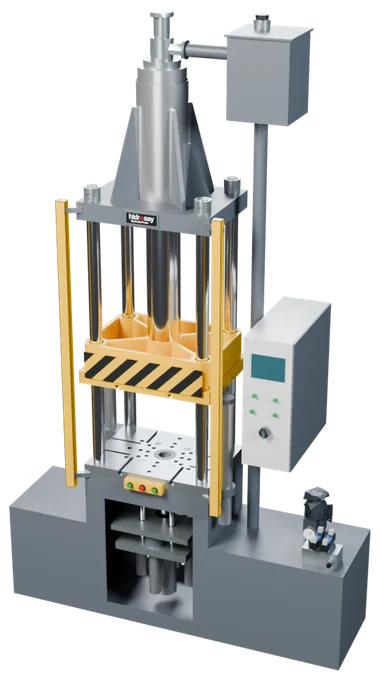
La vue 3D est un modèle représentatif de la forme de la famille de produits. Les dimensions techniques et l’équipement sont définis selon les exigences du projet.
La vue 3D est un modèle représentatif de la forme de la famille de produits. Les dimensions techniques et l’équipement sont définis selon les exigences du projet.
| Caractéristique | AHDP-50E-20 | AHDP-100E-40 | AHDP-170E-80 |
|---|---|---|---|
| Force de pressage | 50 ton | 100 ton | 170 ton |
| Pression de service | 240 bar | 240 bar | 240 bar |
| Surface de l’outillage | 500 × 500 mm | 500 × 500 mm | 750 × 750 mm |
| Course du coulisseau | 550 mm | 550 mm | 1250 mm |
| Ouverture maximale | 600 mm | 800 mm | 1600 mm |
| Vitesse d’approche | 150 mm/s | 150 mm/s | 150 mm/s |
| Vitesse de travail | 15 mm/s | 30 mm/s | 12 – 14 mm/s |
| Course du vérin du coussin | 250 mm | 250 mm | — |
HIDROSAY / RÉFÉRENCE PRODUITL’ouverture de la table, la hauteur de l’outil et le dispositif de centrage sont étudiés en fonction de la géométrie de la pièce.
La profondeur d’emboutissage, la force de pressage, la course et la séquence des mouvements sont définies ensemble.
Le chargement, le pressage, l’ouverture et le retrait de la pièce sont planifiés en fonction de l’objectif de production.
Matériau de la tôle, dessin technique de la pièce, dimensions de l’outil, profondeur d’emboutissage souhaitée et quantité visée.
Configurez votre presse